

更换啤酒厂家后,沿用原配方并不等于保住原口味。水质、酵母状态、设备传热、发酵压力和包装吸氧都会改变成品表现。可靠的切换方式,是把原产品转化为可追溯的风味基准,再通过工艺适配、试产检测和盲评,确认新工厂能否稳定复现。
口味一致也不意味着所有数值完全相同。需要守住的是消费者能够识别的香气、苦味、酒体、杀口感及余味,同时满足食品安全和产品规格要求。酒精度、原麦汁浓度、色度合格,只能证明部分指标接近,不能单独证明风味一致。
先确定“与什么一致”,再移交配方
单瓶旧酒不适合充当唯一标准:储存时间、温度和运输条件都可能改变风味。应选择原厂家正常放行、具有代表性的不同批次留样,记录生产日期、包装形式和储存条件,并尽量在相近酒龄、相同饮用温度下对比。
基准还应包含感官描述和允许波动范围。例如,小麦啤酒要明确酯香与酚香的平衡,酒花型啤酒要区分香气强度、苦味强度与苦味粗糙感。只写“麦香浓郁、口感清爽”,不足以指导新厂家调整。
验收要求应提前写清:哪些指标属于安全或标签符合性的硬约束,哪些是品牌核心风味,哪些允许小幅变化。允许范围应依据历史批次、检测方法重复性和感官识别能力制定,不宜临时套用一组通用公差。
移交的不只是投料表,而是配方背后的控制条件
有效的移交资料应让新工厂知道“用什么、如何处理、达到什么状态”。仅提供原料名称、投料重量和发酵天数,会留下大量无法复现的变量。
- 原料规格:麦芽需包含色度、浸出率等相关信息;酒花需明确品种、形态、批次关键指标及储存条件;果汁、香精等辅料应保留规格、添加时点和添加方式。
- 酿造用水:记录处理后水质、关键离子组成、碱度及糖化酸度控制。仅要求水的酸碱度一致,不能保证糖化表现和苦味感受一致。
- 酵母管理:明确菌株、接种量计算口径、活力要求、使用代次和麦汁充氧条件。同一菌株在不同状态下,也会形成不同的酯香、酚香和发酵程度。
- 过程记录:包括糖化温度曲线、煮沸及酒花添加、冷却、发酵温压曲线、降温、后熟、过滤或离心,以及包装前后的关键检测结果。
同时确认配方使用权、工艺资料保密责任和原料替代审批权限。若原厂家无法提供完整资料,应按“目标酒体重建”安排研发与验证,而不是将其视为直接复制;仅凭成品检测无法反推出全部工艺。
换设备后,要对齐工艺结果而非照搬设定值
相同的糖化时间、煮沸时长和酒花用量,在不同设备上未必产生相同结果。加热方式、蒸发率、旋沉停留时间会影响麦汁浓缩、苦味物质转化及挥发性物质去除。应围绕目标麦汁组成、可发酵性和苦味表现修正参数,而不是只复制操作表。
发酵罐的高度、装液量和压力条件会影响酵母表现。放大生产时,应结合浸出物下降、温度变化及双乙酰等成熟指标判断进程,不能仅凭“发酵满多少天”转序。涉及干投酒花时,还需检查接触条件、吸氧和后续发酵变化。
包装也必须纳入移交。溶解二氧化碳影响杀口感,包装吸氧会影响香气和陈化速度;过滤、杀菌条件变化也可能改变酒体表现。因此,发酵罐取样接近原酒,只能说明酿造段接近,不能代表最终交付产品已经通过验证。
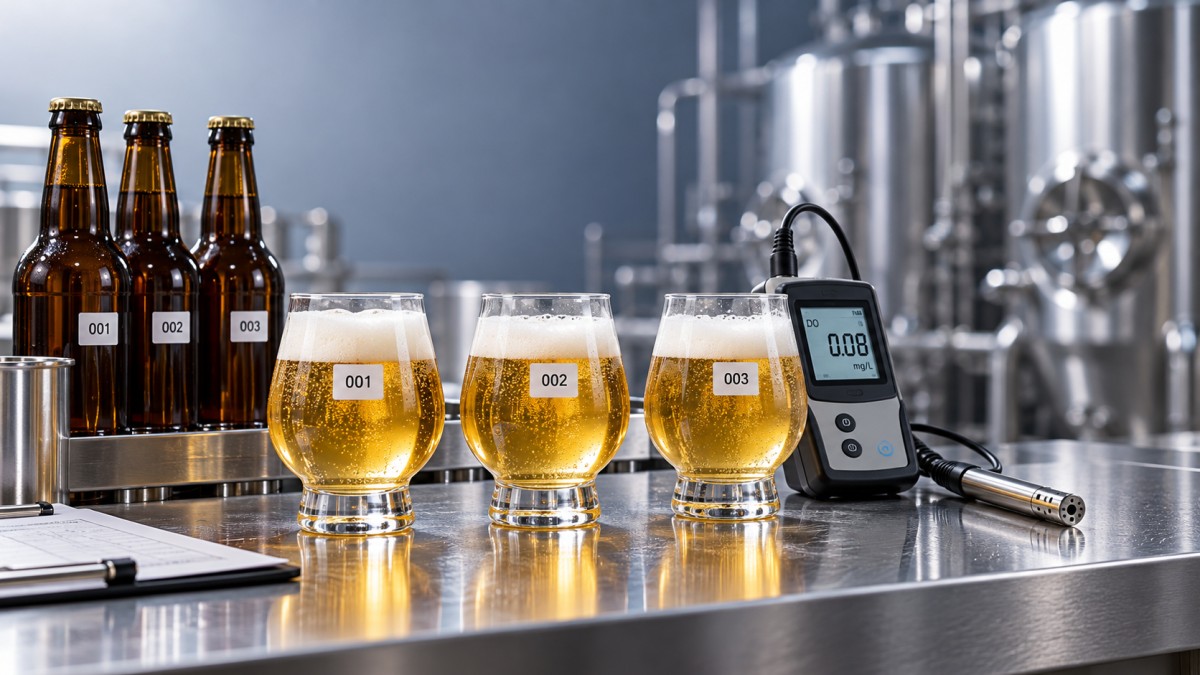
试产验证要落到实际包装成品
小试适合筛选配方与酵母方向,但不能替代生产线验证。正式切换前,应在拟交付的酿造、发酵和灌装条件下安排试产,保留关键节点样品;若出现差异,才能判断问题来自麦汁、发酵、后处理还是包装。
检测应同时覆盖基础理化、微生物和与风味相关的过程指标。除酒精度、原麦汁浓度、色度、苦味值、酸碱度外,可根据酒型及风险检查发酵程度、二氧化碳、双乙酰、溶解氧或包装总氧。不同方法的结果不能直接混用,尤其跨实验室对比时,应先统一取样、前处理和检测方法。
感官验证应采用编码盲评,统一温度、杯型、倒酒方式和开瓶后等待时间。三角检验可用于判断是否存在可识别差异,描述性评价则用于定位差异来自香气、甜苦平衡、酒体还是余味。未检出显著差异并不自动证明等同,还要看评价人数、设计和检验能力。
新鲜样品通过后,还需观察代表性储运条件下的稳定性。加速试验可辅助筛查氧化、浑浊和香气衰减风险,但不能未经关联验证就替代真实货架期观察。
把试产结果转化为切换放行条件
一次试产通过,不足以证明持续复制能力。切换前应约定连续批次确认要求、首批商业生产的加严检测项目,以及原料、酵母、设备或包装工艺变更后的复核触发条件。
若理化指标合格但盲评偏离,应沿样品链排查,而不是直接靠增加香精、酒花或糖分“调回来”。每次调整都应保留版本、原因和复验结果。只有实际包装成品在核心风味、质量安全及稳定性要求上均得到确认,才具备由试产转入常规交付的依据。