

判断啤酒工厂能否按期交货,要把设备现场、近期生产记录和订单排期对应起来。设备数量只能说明配置规模;真正有判断价值的是:拟生产的酒体和包装能否在现有产线上稳定运行,发酵罐何时腾空,灌装后还要经过哪些检验与放行环节。考察时可选取一笔相近规格的已完成订单,沿着生产批次追到出库,再核对拟下订单的排产依据。
先确认订单会经过哪条生产线
现场应明确酒体类型、包装容量、容器形式、单批数量与交货日期。相同酒液换成玻璃瓶、易拉罐或桶装,涉及的灌装设备、封口方式和换线准备不同,不能共用一个产能结论。
沿实际物流方向查看发酵罐、清酒罐、灌装机、封盖或卷封设备,以及贴标、喷码、装箱和码垛环节。如果产品需要过滤、杀菌,还应确认对应设备与处理能力。灌装机速度再高,后端装箱持续积压,整线交付速度仍会受限。
重点看拟用规格是否已有配套部件和运行记录。瓶型更换涉及导轨、星轮和压盖适配;罐型变化涉及输送、灌装及卷封调整。仅说明“设备可以改”,却没有换型验证和准备时间,尚不足以支持明确交期。
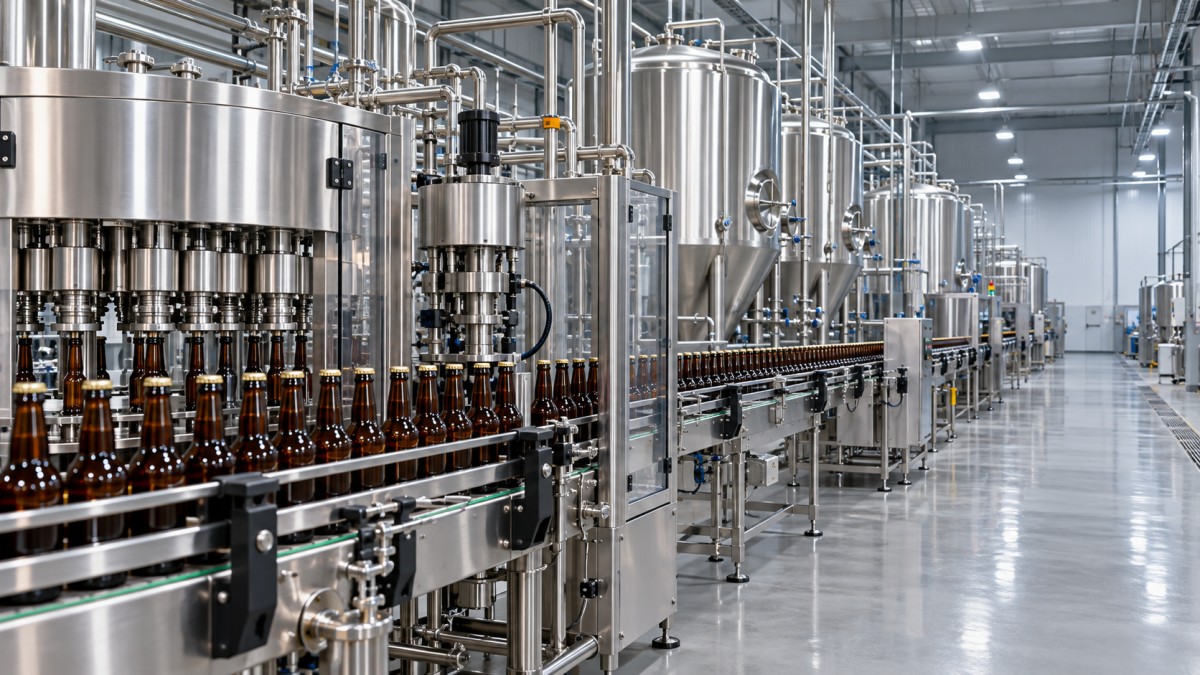
灌装效率要从完整班次里计算
设备铭牌标注的速度,不能直接乘以工作时间作为日产量。更有用的资料是相近酒体、相同包装规格的近期班次记录,包括开机时间、合格产量、停机原因、包装损耗和换线用时。短时间试运行顺畅,也不能代表整班持续运行能力。
核算时可采用:班次合格产出=稳定运行时的合格产出速度×有效运行时间。有效运行时间需扣除清洗消毒、换型、调机、故障和等待物料的时间。如果使用整班合格产量计算平均速度,就不要再次扣减同一批停机损失。
含气水平、灌装温度和起泡表现都会影响运行速度。某种清亮酒体的生产数据,不能直接证明含果汁或其他配料产品也能达到相同效率。应追问拟做酒体是否已有量产记录;尚未验证的配方,排期中应留出试产与参数调整时间。
罐容是否够用,要看占用周期和释放日期
酿造车间看起来空余很大,也不代表近期能接单。糖化设备负责制备麦汁,发酵和后熟则持续占用罐体。判断可用能力,应结合单罐工作容积、酒体工艺周期、在制批次和清洗安排,查看未来一段时间的罐位表。
现场可抽取一只正在使用的发酵罐,将罐号、批次、投料日期与预计转罐日期对应起来,再看相关温度、压力和检测记录是否支持该进度。罐体总容积不能全部计入可交付酒液,还需考虑工艺预留空间和生产损耗。
不同酒体的发酵、后熟或配料处理时间存在差异。若交期建立在缩短既定工艺周期上,应核实工艺验证依据。清酒罐也要纳入排期:酒液转入后若等待灌装,可能占住后续批次需要的周转空间。
把同一批次的记录连成一条线
生产记录的价值在于能够交叉核对。可从近期已发货批次中抽取一批,核对以下资料是否指向同一订单、同一酒液批次和对应包装批次:
- 酿造与发酵记录:原辅料批号、投料量、关键工艺数据及转罐去向,应能解释这批酒液的来源。
- 灌装记录需对应生产日期、线别、包装规格、合格数量与损耗;灌装前的清洗消毒记录应覆盖相关设备和管路。
- 检验、放行和出库资料。除成品检测结果外,还要看异常是否关闭、放行时间是否早于发货,以及出库数量能否与合格入库数量核对。
记录中的数量不必处处相等,取样、残液和包装剔除都会造成差异,但差异应有去向。若批次之间无法关联,或只有汇总表、缺少原始记录,就难以据此判断稳定交付能力。
还可抽看一次停机或质量异常的处理记录。发生过故障并不直接否定能力;发现时间、隔离范围、恢复验证和排期调整是否完整,更能反映异常发生后交期是否可控。
最终交期应落在可执行的排产表上
排产表至少应把酒液准备、包材到厂、灌装、检验放行和出库串起来,并标明已有订单占用。口头承诺“随时能排”,却说不清罐位、线别和包材状态,无法验证交期。
定制包装尤其要核对到货日期与验收状态。容器已经入库,并不代表标签、纸箱、瓶盖或罐盖全部齐套。首次使用的包装还涉及尺寸适配和封口验证,这些工作应安排在正式量产前。
备用产线只有在包装适配、工艺条件、人员安排和转线时间均已确认时,才能计入应急能力。若承诺通过其他基地补产,还需核实该基地的实际排期与运输时间,不能直接把多个厂区的名义产能相加。
考察结束时,可将结论落到具体节点:哪一天有可用罐位,哪一天包材齐套,哪条线安排灌装,何时完成放行并具备出库条件。仍待确认的节点应写明责任与完成日期;这些条件落实后,交付承诺才有可追溯的依据。