

啤酒工厂灌装后溶解氧偏高,不宜直接增加二氧化碳用量或调整灌装压力。应先确认检测是否可信,再沿“清酒罐出口—灌装机入口—封口后成品”比较氧含量,找到从哪里开始升高。否则,调整灌装机也可能掩盖输送段带氧或取样失真的问题。
另一个关键是区分酒液中的溶解氧与包装总氧。封口后溶解氧不高,并不代表包装内氧负荷低;顶空残留的氧会逐步进入酒液。排查必须同时保留取样时间、包装状态和检测方法,不能只比较孤立的读数。
先排除取样与检测造成的“假高”
低氧啤酒对取样过程十分敏感。敞口接酒、软管接头漏气、取样阀内残留空气,都可能让检测结果高于真实值。在线读数正常、人工样品偏高时,应优先核对取样链路,而不是立即修改生产参数。
- 使用适合带压啤酒的密闭取样装置,按检测规程充分置换阀体、管路及测量腔,避免残留空气。
- 保持测量过程压力与流量稳定,避免明显析气;检查气泡是否影响传感器接触和读数稳定性。
- 按仪器要求检查校准、零点及传感器状态,确认温度补偿正常,并统一单位。微克/升与毫克/升相差千倍。
- 成品采用穿刺等配套方式测量,统一封口至检测的间隔、样品温度和振摇条件,不将不同方法的结果直接比较。
判断是否超限,应采用本厂对应酒体、包装和检测方法的内控要求。不同时间测得的溶解氧也不能简单解释为“放置后自行改善”:氧可能进入顶空、重新分配,或已参与氧化反应。
用分段取样确定氧从哪里进入
在同一批酒、相对稳定的工况下,取清酒罐出口、灌装机入口及封口后成品样。考虑管路输送时间,使样品尽量对应同一段酒液,同时记录酒温、罐压、线速、停机情况及灌装阀编号。
清酒罐出口已经偏高,应向前追查清酒转移、过滤、调配、脱氧水和罐体置换;出口正常而灌装机入口升高,重点查输送管路与缓冲罐;入口正常而成品偏高,才将注意力集中到容器置换、灌装和封口。若设有灌装酒缸,还需核查其液位、气相置换和压力稳定性。
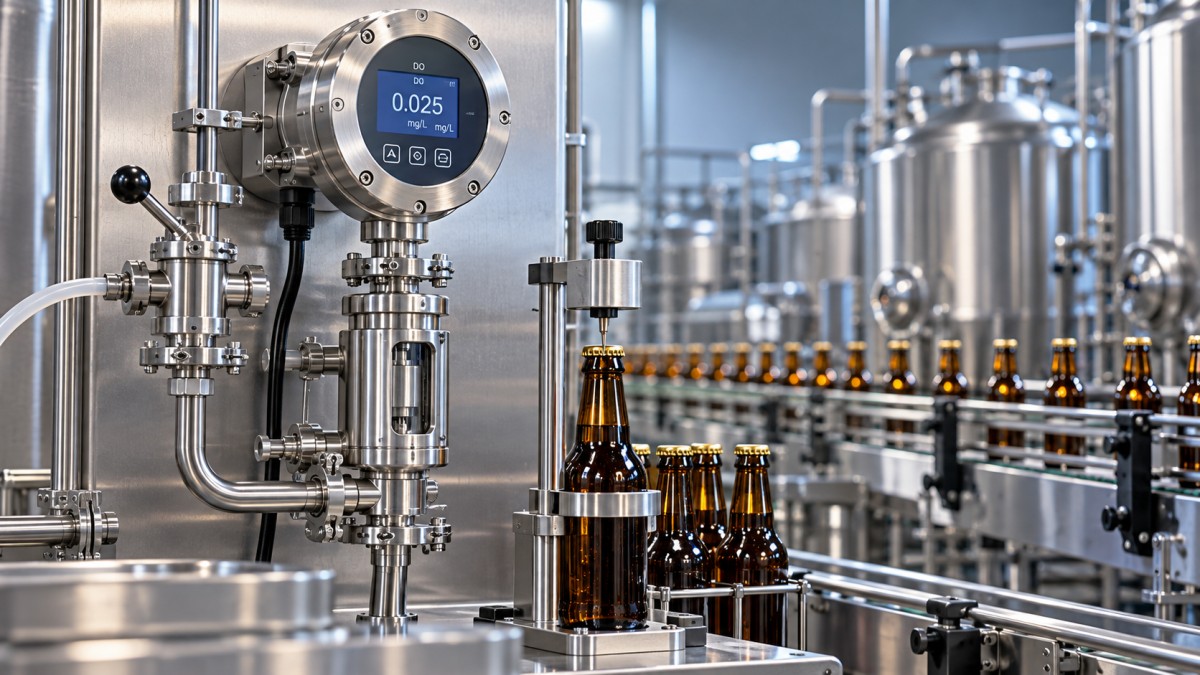
不要仅凭单个样品定位。连续样品整体偏高,与少量样品周期性偏高,指向不同:前者更应检查共用气源和工艺条件,后者更需要按灌装阀、压盖头或卷封头追踪。
输送段重点查残留空气和局部吸气
开机、换罐或清洗结束后,管路未充分置换,残留空气会随酒液进入灌装机。应检查支路、过滤器壳体、阀组和高点是否存在存气空间,不能只凭主管出口已经出酒,就认定整条路径置换完成。
输送中应检查泵入口供液、机械密封、阀杆密封、软管接头和垫片。即使系统总体带正压,泵入口局部低压或瞬时压力波动仍可能造成吸气;没有向外漏酒,也不能据此排除进气。
若氧含量随液位下降、泵速变化或换罐动作升高,应对照检查是否发生供液不足、吸入涡流或切换带气。涉及补水、添加液或其他配料时,还需核对其氧含量及添加管路置换情况。
灌装段不能只看二氧化碳压力
气源压力正常,不等于容器内空气已排净。应检查供气的氧杂质控制、末端供气稳定性,以及吹扫喷嘴是否堵塞、偏位。玻璃瓶的抽真空与充气置换、易拉罐的气体吹扫,应分别按照设备工艺核查。
置换效果取决于气流路径、作用时间和容器状态,不是气量越大越好。线速提高后置换时间缩短,或容器规格切换后喷嘴位置、程序未同步调整,都可能使残留空气增加。
同时检查灌装阀密封、等压过程、回气通道和液位控制。将异常样品与阀号对应,比较是否集中在固定阀位。酒温升高、压力波动造成的剧烈析气和泡沫不稳,会干扰液位及封口前空气排除,不能将其全部归为气源不足。
封口前的空气和封口后的泄漏要分开查
灌装至封口之间的暴露时间、输送是否平稳,以及泡沫能否有效排出顶空空气,都会影响包装氧负荷。采用引沫工艺时,应检查引沫位置、强度和连续性:泡沫不足会留下空气,过度引沫则可能造成酒损和液位波动。
顶空体积与残氧需要一起判断。即便顶空气体中的氧比例相同,顶空越大,所含氧量也越多。条件允许时,应检测包装总氧,即酒液溶解氧与顶空氧的总量,并按统一口径评价,避免把顶空氧遗漏。
封口后立即异常,优先追查封口前空气排除;存放后出现变化,则需结合包装完整性进一步判断。玻璃瓶检查瓶口与皇冠盖配合,易拉罐检查卷封尺寸和密封完整性。仅凭外观正常或暂时不漏酒,不能证明气密性合格。
用异常出现的时机验证判断
开机首批偏高,重点核查置换和启动放行;停机重启后偏高,检查停机期间空气进入及重启排放;升速后偏高,对照置换时间、供气能力和灌装稳定性;固定阀位反复异常,则安排针对性维护。
调整时一次只改变一个主要变量,保持取样方法一致,并连续复测。检修阀组、气路和封口设备须停机隔离、泄压,二氧化碳排放区域应保持通风。异常时段产品按质量程序隔离评估,不能用恢复稳定后的合格样品替代此前批次判定。只有异常分段的氧增量回落,且开机、重启和正常线速下都能稳定复现,才有依据确认原因已被消除。