

啤酒工厂从果味、香辛料或重酒花产品切换到风味清淡的酒体,冲洗水清澈、设备没有明显气味,都不足以证明不会串味。有效的清洗验证,需要证明既定清洗程序能够清除影响下一款产品的残留,并通过取样检测和接续产品检查支持放行。
判断是否合格,不能只看“洗了多久”,还要看前一款留下什么、设备哪里容易滞留,以及后一款对残留有多敏感。清洗剂残留和微生物风险也要分别控制,不能用一次闻香或一项快检代替全部判断。
先选对最难清洗的切换组合
清洗验证不必把所有产品排列组合逐一重复,但应按配方、接触设备和清洗难度分组,选择能够覆盖同组风险的代表性组合。香气强、含果浆颗粒、油性香味物质或较多黏性残留的产品,通常更值得重点评估;下一款若是风味清淡的拉格,少量残留也可能更容易被察觉。
强香并不等于最难清洗。有些物料易被冲走,有些香味物质则可能吸附在密封圈、软管等材料上,清洗后再缓慢释放。因此,选择验证对象时,应同时考虑残留的附着性、溶解性、设备接触时间和感官影响。
排产可采用由清淡到浓郁的顺序,减少高风险切换,但不能代替清洗。含乳或其他需管理过敏原的配方,还应建立独立的交叉接触控制要求,不能把“没有串味”视为过敏原已被清除。
取样点要跟着残留走
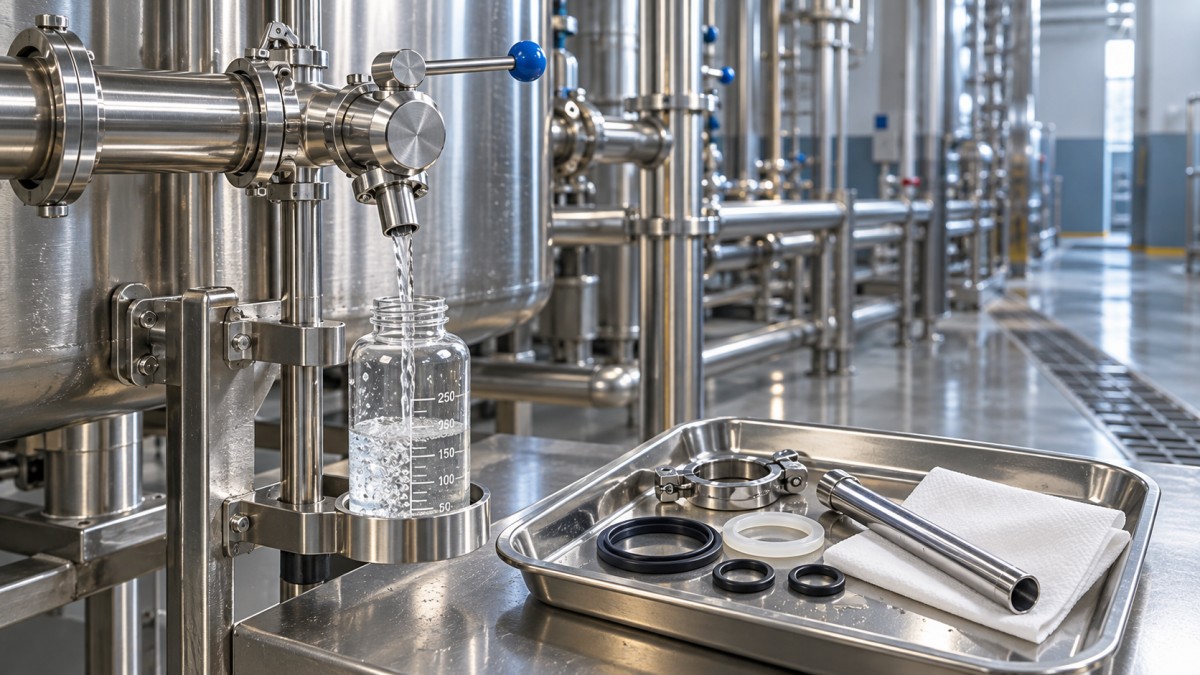
CIP,即设备原位清洗,依赖清洗液有效接触设备表面。回流液合格,并不代表阀腔、支管和密封部位都洗到了。取样前应沿产品流向梳理从储罐、输送管线到灌装机的接触路径,特别检查加香支路、取样阀、软管接头、灌装阀及低点积液处。
不同取样方式解决的问题不同,应结合使用:
- 末道冲洗水:便于观察系统带出的可溶性残留,但水量过大可能稀释污染物,掩盖局部问题。
- 表面擦拭:适合检查可接近的密封槽、阀件等位置;应固定擦拭面积,并确认取样材料能够回收目标残留。
- 接续产品:重点检查初始灌装阶段,判断残留进入真实酒体后是否造成风味偏移。
记录中还应写清取样位置、时间和设备状态。“清洗结束后取水”过于笼统,排空前后、静置后或重新启动后的结果可能不同。
检测方法必须回答具体问题
感官检查直接对应串味,但不能只让一人闻冲洗水。应使用无异味取样容器、合适的空白或目标酒体作对照,在一致条件下评价;必要时采用盲评或三角检验,并事先规定判定规则。下一款酒体中的香气释放和遮蔽效应不同,水样无异味不能替代产品评价。
仪器或快速检测应围绕残留性质选择,而不是追求项目越多越好。
- 电导率、pH:可辅助判断酸碱清洗剂是否冲净,不能直接证明香精、油性物质已去除。
- ATP:可辅助发现有机污染和清洁异常,不能直接判定特定香味物质残留,也不能等同于微生物检测。
- 总有机碳或特征成分检测:前者可反映部分有机残留变化,后者更有针对性,但都需要确认方法适用性、回收率和检出能力。
如果方法检不出足以影响风味的残留,报告“未检出”也不足以支持放行。对容易吸附、气味阈值低的物质,应将针对性检测与接续产品感官评价结合。
合格限度应在验证前确定
不存在适用于所有风味啤酒的统一“无串味数值”。限度应结合残留进入下一批的可能量、目标酒体中的感官影响、适用的食品安全要求及检测能力确定,不能先看到结果,再调整合格线。
可通过在目标酒体中加入已知水平的前款物料,开展受控的感官试验,帮助判断可察觉或不可接受的水平。若用管路残留量和下一批体积估算带入量,还应考虑首段产品可能承受更高浓度,不能只用整批平均稀释后的数值判断。
感官合格、目标残留符合限度、清洗剂冲净以及微生物控制,应形成相互补充的证据。某一项通过,不能抵消另一项失败。
验证的是固定程序,日常要确认没有偏离
验证前应明确清洗剂种类与浓度、温度、循环时间、流量或机械作用、阀门动作及排空方式,并确认接触材料的兼容性。还要覆盖合理范围内的不利条件,例如较长生产周期、停机后残留干结,以及设备允许的较低清洗温度。
不能凭一次合格就认定程序稳定,应通过重复运行证明其可重复性。程序确认后,日常换产重点核查关键参数是否达到要求,并按风险安排快速检查、取样和放行。新配方引入、密封材料更换、管路改造或清洗程序调整后,应评估原验证是否仍能覆盖。
发现串味时,应隔离受影响产品,检查滞留点、参数偏离和材料吸附等原因,再决定重新清洗、拆检或更换部件;单纯延长冲水时间,未必能解决问题。
委托代工切换风味时,可要求工厂提供对应产品组合的验证依据、取样位置、判定限度及异常处置记录。能否解释“这套程序为什么适用于这次切换”,比一句“已经完成CIP”更有判断价值。